
小规格即食丸的丸重差异,和普通大蜜丸面临的是完全不同量级的问题。一颗6克的大蜜丸,±8%的容差窗口对应约±0.48克的绝对偏差,操作端尚有调整余地;而一颗0.05克以下的微丸,±12%的容差只留给制丸端±0.006克的空间。在0.006克的尺度上,药粉含水率的微小波动、出条速度与切丸速度的毫秒级错位、甚至车间湿度的变化,都足以让一批丸子的重量分布整体漂移出合格区间。小规格即食丸的丸重管控,难点不在于“知不知道要控”,而在于常规制丸环节的控制精度,在物理层面已经逼近了它的极限。
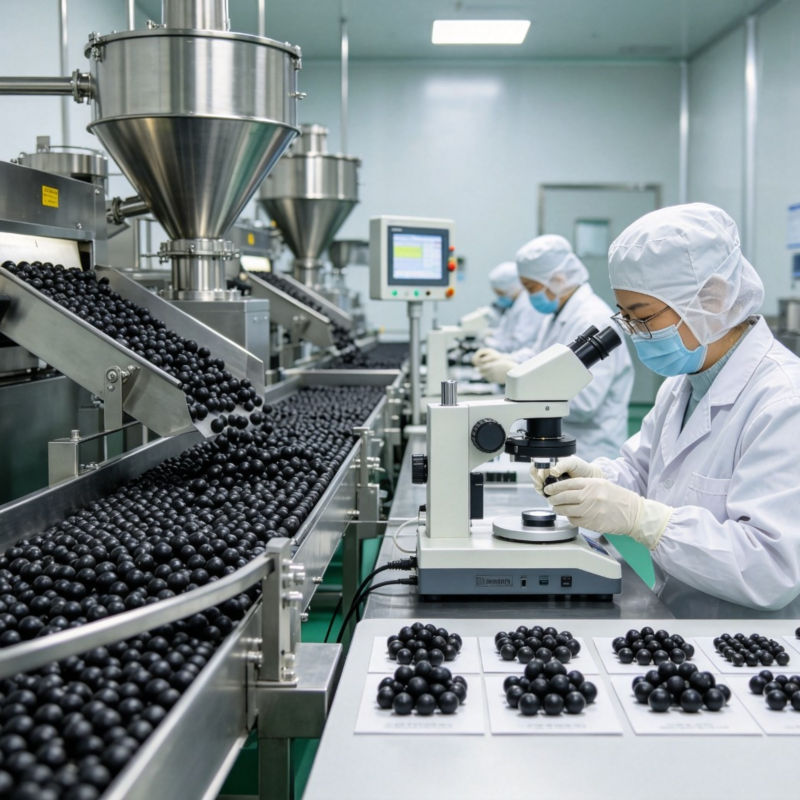
物料可塑性:小丸对水分波动的敏感度被成倍放大
丸重差异的直接来源,是进入成型环节的药料供给量不稳定。对于大丸,药团的可塑性有一个相对宽的窗口,水分偏高时丸体偏软但尚能成型;对于小丸,这个窗口被急剧收窄。
小规格丸粒的单粒体积小,单位重量对应的表面积大,药条在挤出和切割过程中暴露于车间环境的时间占比更高。药粉含水率哪怕只相差1%至2%,在小丸上的表现就是药条刚挤出就失水变硬,切断时不是被“切”断而是被“掰”断,切面不规则,丸重自然离散。同一配方在不同批次药粉之间的含水率差异,在大丸上可能被揉合和搓圆动作吸收掉,在小丸上则直接传导为丸重波动。代工端的解法,不是在制丸机上反复微调切刀,而是在进入制丸工序之前,按批次标定药粉的实际含水率,并据此调整基准加液量。工艺卡上记录的不能是一个固定的“加水量”,而是“药粉含水率—补液量”的对应关系,换批次时先测含水率,再定补液量。
速比匹配:出条与切丸的毫秒级错位,在小丸上被放大为整批漂移
制丸机上的“出条速度与切丸速度的速比”,是丸重稳定性的核心变量。大丸的切割周期相对宽裕,出条速度的微小波动可以在一个切割周期内被吸收;小丸的切割频率高,单次切割对应的药条长度极短,出条速度与切丸速度之间任何一点不匹配,都会直接转化为单粒重量的离散。
更隐蔽的难点在于,小丸的速比窗口本身比大丸更窄。出条速度偏快,药条在切断瞬间被拉伸,切出的丸粒偏轻且带尾;出条速度偏慢,药条在切刀处堆积,切出的丸粒偏重且被压扁。这个窗口的边界,在不同配方之间还会移动——含胶质多的药团流动性差,需要更慢的出条速度来匹配切刀;纤维性强的药团在挤出时阻力大,出条速度的稳定性本身就受制于挤出压力。因此,小规格即食丸的速比不能套用“丸剂通用参数”,而需要按丸重规格和配方特性逐项标定,标定完成后将变频器的赫兹数写入该品种的工艺卡,换产时直接调用,而不是由操作工凭手感重新寻找平衡点。
筛分是止损,不是解决:被筛掉的那部分丸重差异,暴露的是前端失控
滚筒筛和螺旋选丸机在小丸生产线上承担的是“剔除不合格品”的功能。筛孔按目标丸径设定,筛出的合格丸重量误差被控制在较窄的区间内。但筛分本身并不改善丸重的离散程度,它只是把已经偏离目标的丸粒从成品中分离出去。被筛掉的比例越高,意味着前端制丸环节的失控程度越严重,物料的无效损耗和返工成本也越高。
小规格丸粒的筛分还有一个额外的难点:丸径与丸重之间的对应关系在微小尺度上并不完全线性。同样通过某一孔径筛网的丸粒,表面圆整度不同的个体,实际重量可能存在可感知的差异。圆整度不足的丸体,可能在过筛时“恰好通过”,但单粒重量偏轻。这意味着,筛分之后仍然需要辅以重量差异的抽样检测,而不能把“过了筛”等同于“丸重合格”。代工端的做法,是在筛分后按批次抽取足够数量的丸粒进行逐粒称重,确认重量分布落在药典限度之内,筛分记录和称重记录一并归档,而不是只留一个“已过筛”的勾选。
干燥的二次扰动:水分迁移不均匀,会让已经合格的丸重再次漂移
湿丸在制丸环节的丸重合格,不等于干燥之后仍然合格。小规格丸粒在干燥过程中的水分迁移路径更短,表面失水速度远快于内部水分向外迁移的速度。如果干燥初期的热风温度偏高、风速偏大,丸体表面迅速结壳,内部水分被封闭在丸芯中,形成“外干内湿”的状态。这种丸粒在出烘房时重量合格,但在后续储存中水分重新分布,部分丸粒会因内部水分向外迁移而重量微增,另一部分则因表面裂纹失水而重量微减,批次内的丸重分布从“制丸后合格”滑向“货架期内漂移”。
小丸的干燥曲线需要比大丸更平缓的起始温度和更长的低温脱水平衡段。梯度干燥的逻辑在小规格产品上不是可选项:前期低温去除游离水,避免表面过快结壳;后期缓慢升温完成深度干燥,让丸体内外水分梯度趋于均匀。干燥终点的判定依据,不能只看“摸起来干了”,而需要以批次的水分检测数据为准,确认水分落在该品种的安全区间内,同时丸重分布没有因为干燥而发生显著的二次偏移。
小规格丸重管控的落点,是“按克重和配方分别锁参数”
小规格即食丸的丸重差异,很少由某一个孤立的设备故障造成。物料含水率的批次波动、速比窗口的收窄、筛分只能止损不能纠正、干燥对丸重分布的二次扰动,四个环节各自有明确的控制边界,任何一个边界被突破,最终的丸重分布都会给出反馈。
代工端能够做的,是把药粉含水率与补液量的对应关系、出条与切丸的速比区间、筛分后的逐粒称重复核、以及梯度干燥的温度节点,作为按丸重规格和配方分别设定的参数组写入工艺卡。不同克重的即食丸,对应的容差窗口不同,参数组就不能通用;不同配方的药团流变特性不同,速比和干燥曲线就不能照搬。小规格产品的丸重稳定性,最终不取决于某一次调机时“看着圆了”,而取决于上述四组参数在每一批物料、每一个规格上是否被重新确认过。


